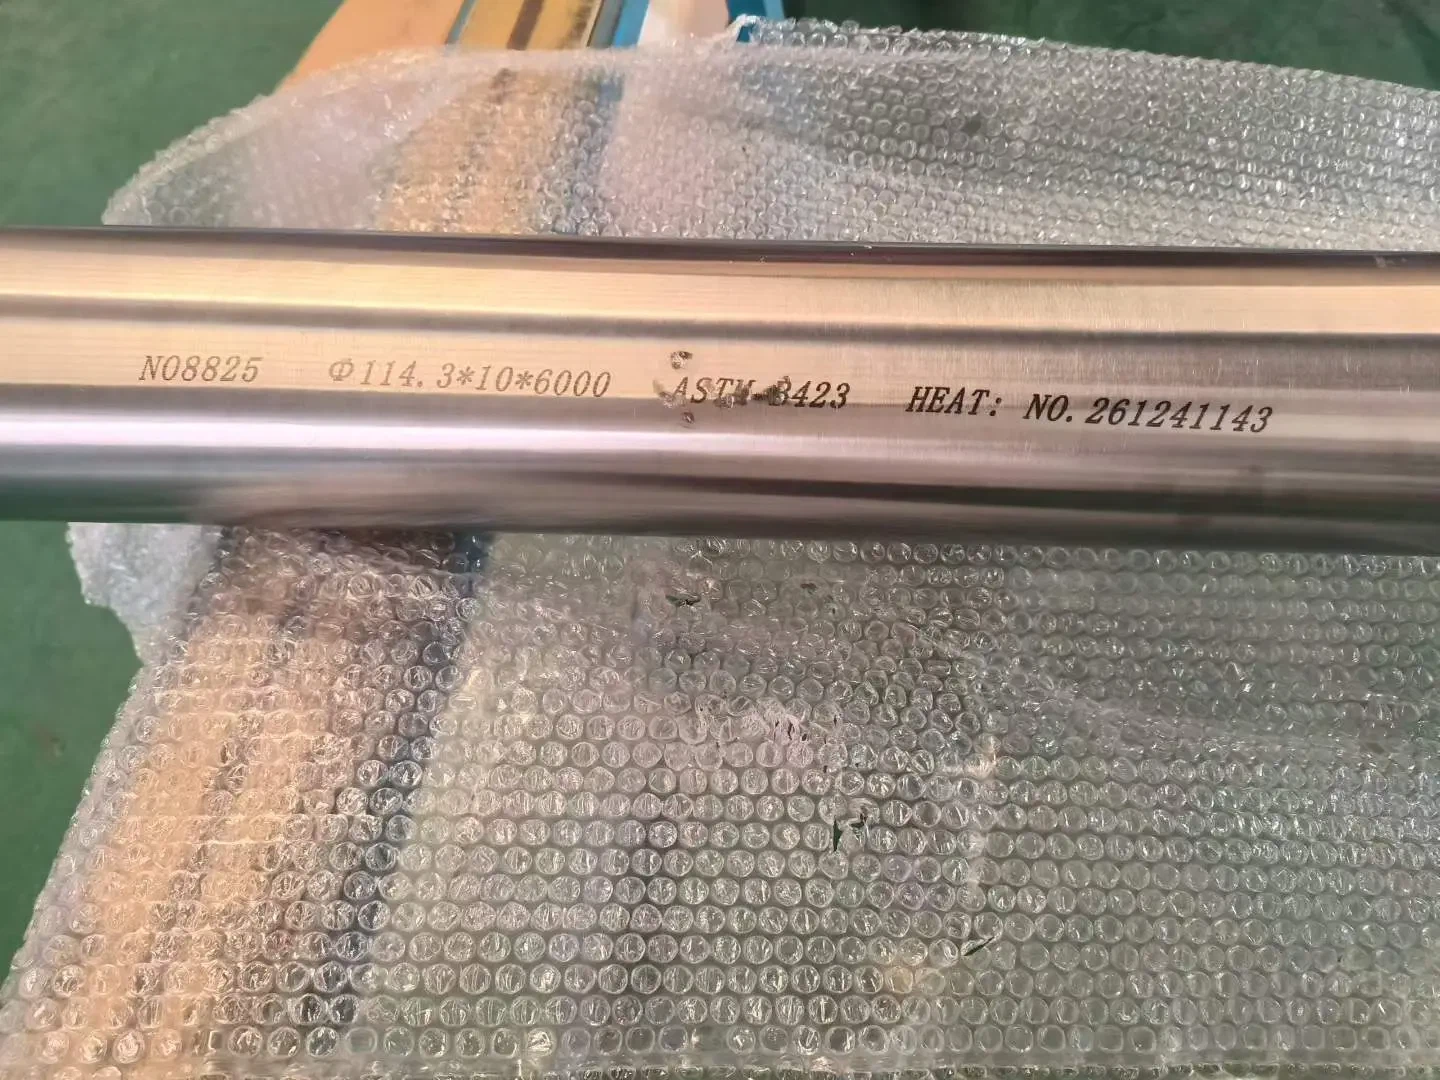
Un sans couturetuyau en acier inoxydableest exactement ce que son nom implique - un tube sans cordon de soudure longitudinal, produit en perçant un trou à travers une billette solide, puis en façonnant cette coque creuse en un tuyau fini. Cette seule différence dans la façon dont ils sont fabriqués est la raison pour laquelle les tuyaux sans soudure dominent les services les plus exigeants dans les secteurs du pétrole et du gaz, de la production d'électricité, des échangeurs de chaleur et de l'aérospatiale. Cet article retrace le parcours depuis la barre pleine jusqu'au tube fini, explique la métallurgie derrière ses performances et montre comment les acheteurs peuvent vérifier qu'ils obtiennent un véritable produit sans soudure.
1. Où les tuyaux sans soudure s’intègrent dans la chaîne d’approvisionnement
Dans la chaîne de valeur des canalisations en acier, un tube sans soudure se situe entre la matière première et le composant tubulaire fini :
Billet rond solide → Tuyau sans soudure → Produit tubulaire fini(raccords, tubes en U-, lignes d'instrumentation)
Le tuyau soudé commence à partir d’une bande ou d’une plaque plate qui est roulée et assemblée le long d’un joint longitudinal. En revanche, les tuyaux sans soudure partent d'une barre ronde solide et enlèvent de la matière pour créer l'alésage. Le résultat est un chemin de déformation plus complexe, un contrôle métallurgique plus strict et - inévitablement - un coût de fabrication plus élevé. Il s’agit de l’un des segments les plus techniquement exigeants de l’industrie de la tuyauterie, et c’est précisément cette difficulté qui lui vaut une place dans les systèmes où la panne n’est pas une option.
2. Transformer une billette solide en tube creux
La production d'un tube sans soudure en acier inoxydable implique deux grandes familles d'opérations : une étape chaude qui crée le creux et une étape froide qui apporte précision et affinement de la microstructure.
Perçage à chaud - le processus Mannesmann
La billette ronde est d'abord chauffée à environ1200 degréspour le rendre en plastique. Il est ensuite alimenté entre deux rouleaux coniques disposés selon un angle transversal et tournant à grande vitesse. L'action combinée de compression et de cisaillement crée une forte contrainte de traction interne au centre de la barre, ouvrant une cavité qui est ensuite guidée sur un mandrin de perçage. Le résultat est une coque creuse brute - dont l'épaisseur et le diamètre de la paroi ne sont pas encore précis, mais le tuyau est né structurellement.
Pour les nuances inoxydables, cette coque chaude présente encore un écrouissage et une structure à gros grains, elle doit donc être conditionnée avant la finition.
Étirage à froid et pèlerinage à froid - Finition de précision
Après perçage, la coque creuse est amenée à sa dimension définitive par écrouissage, qui restitue également les propriétés mécaniques et de corrosion par un recuit de solution intermédiaire :
| Méthode | Comment ça marche | Ce qu'il offre |
|---|---|---|
| Étirage à froid | Le tube est tiré à travers une filière conique (souvent sur un mandrin) pour réduire le diamètre et la paroi. | Bonne précision dimensionnelle et finition de surface ; la tolérance du mur est légèrement plus large que celle du pèlerinage. |
| Pèlerinage froid(laminage à froid) | Une matrice rainurée alternative fait rouler progressivement le tube contre un mandrin conique. | Tolérances les plus serrées (jusqu'à environ ±0,05 mm), microstructure très dense, performances mécaniques améliorées. |

3. Pourquoi les services à haute-pression exigent une transparence
Dans un cylindre à paroi épaisse-sous pression interne, les contraintes ne sont pas réparties uniformément. Utiliser le classiqueÉquation de Lamé, la contrainte circonférentielle (circonférentielle) au rayon r est :
σθ = [ Pi · ri² / (ro² − ri²) ] · [ 1 + (ro² / r²) ]
où Piest la pression interne, rile rayon intérieur, role rayon extérieur.
Le point clé à retenir : la paroi intérieure subit des contraintes nettement plus élevées que la paroi extérieure.Un cordon de soudure est une zone d'hétérogénéité microstructurale - différents flux de grains, inclusions possibles, variation locale de dureté. Sous haute pression, cette hétérogénéité devient un concentrateur de contraintes et une amplification localisée peut déclencher l’initiation de fissures au niveau du joint.
Un tuyau sans soudure est métallurgiquement isotrope et homogène sur sa circonférence, de sorte que les contraintes se répartissent uniformément et que le risque de rupture par éclatement-au niveau de la paroi interne diminue fortement. Dans les systèmes pétroliers et gaziers, nucléaires, aérospatiaux et de défense avec une tolérance zéro-aux pannes, cet avantage n'est pas facultatif - c'est une exigence de spécification.

4. Qu'est-ce qui détermine le coût des tuyaux sans soudure
Les tuyaux sans soudure coûtent plus cher que les tuyaux soudés de même qualité pour des raisons structurelles :
Prime matérielle- Des départs sans soudure à partir de billettes rondes, qui sont généralement plus chères que la bande plate utilisée pour les tubes soudés du même alliage.
Perte matérielle- Le perçage élimine le centre de la billette comme ferraille ; laminage à froid et étirage des têtes et queues. Rendement typique :sans couture 75–80 %contresoudé ~97%.
Énergie et décapage- Chaque passe à froid nécessite un recuit de solution et un détartrage (décapage/passivation pour l'inox), multipliant les cycles de traitement thermique-, les coûts d'électricité et de produits chimiques.
Opérations multiples- Le perçage, plusieurs passes à froid, le recuit, le redressage, les tests et la finition ajoutent tous des étapes qu'une ligne soudée saute largement.
5. Comment identifier les faux tuyaux soudés « sans soudure »
Sur certains marchés, les tuyaux soudés sont meulés et polis pour masquer le joint et vendus comme étant sans soudure. Deux contrôles pratiques sur le terrain sont utiles :
Mur-Excentricité de l'épaisseur
Le tuyau soudé provient d'une bande plate, sa paroi est donc extrêmement uniforme sur toute sa circonférence.
Les véritables tuyaux sans soudure présentent généralement une légère excentricité car le mandrin se décale lors du perçage.
Si les mesures du mur en quatre-points autour de la circonférence s'écartent demoins de 0,01 mm, le tuyau est très probablement un produit soudé déguisé.
Test métallographique de gravure à l'acide-
Coupez un échantillon-de section transversale et gravez-le pendant environ 10 minutes.
Tuyau soudé :une légère ligne longitudinale apparaît au niveau de la zone de soudure en raison du contraste microstructural.
Véritable tuyau sans soudure :couleur et structure uniformes tout autour de - sans ligne de couture.
FAQ
Q : Les tuyaux en acier inoxydable sans soudure sont-ils toujours plus résistants que les tuyaux soudés ?
R : Pas en termes de résistance absolue ; -un tube soudé-bien fabriqué de la même qualité a une résistance de base similaire. Le procédé sans couture gagne en uniformité des contraintes et en l'absence de couture comme ligne de rupture potentielle, ce qui compte le plus sous haute pression et fatigue.
Q : Pourquoi les tuyaux sans soudure en acier inoxydable doivent-ils être recuits entre les passes ?
R : Le travail à froid durcit l’acier inoxydable et peut précipiter les carbures de chrome. Le recuit de mise en solution les dissout et restaure à la fois la ductilité et la résistance à la corrosion - essentielles pour les qualités austénitiques et duplex utilisées en service corrosif.
Q : Puis-je distinguer les soudures des soudures à l’oeil ?
R : Pas fiable sur une surface polie. Utilisez le contrôle d'excentricité du mur-ou, définitivement, un test de coupe transversale-par gravure à l'acide-.
Q : Quelles normes couvrent les tuyaux sans soudure en acier inoxydable ?
R : Les spécifications ASTM courantes incluentA312 (tuyau austénitique sans soudure),A213(tubes chaudière/surchauffeur),A269(instrumentation/tubes de service), A789/A790 (duplex et super duplex).